Пожалуйста, оставьте нам сообщение
Смазка для тяжелонагруженного агломерационного оборудования: выбор и поставщики
2026-09-16
- Специфика эксплуатационных условий агломерационного оборудования
- Критерии выбора смазочных материалов для узлов трения
- Классификация точек смазки и рекомендуемые типы продуктов
- Проблемы совместимости и переход на новые смазочные материалы
- Роль поставщика: от продукта к техническому партнерству
- Экономическая эффективность и управление ресурсом оборудования
- Практические рекомендации по организации процесса смазывания
- Заключение
Специфика эксплуатационных условий агломерационного оборудования
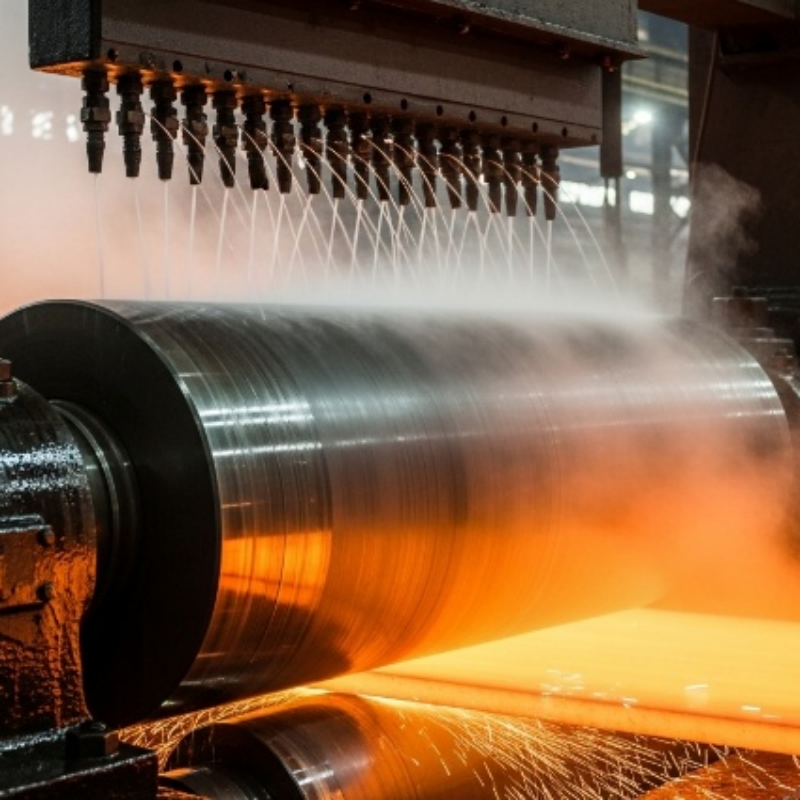
Агломерация руды и концентратов представляет собой один из наиболее энергоемких и тяжелых процессов в металлургическом цикле. Оборудование, задействованное на участках окускования, работает в условиях экстремальных механических, термических и абразивных нагрузок. Понимание физической природы этих воздействий является фундаментальным для правильного подбора смазочных материалов. Ошибка в выборе трибологического решения на этом этапе неизбежно ведет к ускоренному износу узлов трения, незапланированным простоям и росту себестоимости конечной продукции.
Ключевые узлы агломерационных машин, такие как головные и хвостовые звездочки, тележки с ходовыми колесами, ролики поддержки паллеты и приводы главного движения, подвергаются комбинированному воздействию. Во-первых, это высокие ударные нагрузки, возникающие при движении тяжелой паллеты по направляющим и при загрузке шихты. Во-вторых, присутствие мелкодисперсной рудной пыли, обладающей высокой абразивностью. Эта пыль проникает в уплотнения подшипниковых узлов, смешивается со смазкой и образует абразивную пасту, которая действует как шлифовальный материал, быстро разрушая рабочие поверхности качения и скольжения.
Третий критический фактор — температурный режим. Зоны горячего агломерата создают значительный тепловой фон, который может приводить к локальному перегреву подшипниковых узлов, особенно в нижней части машины. Высокие температуры способствуют окислению смазочного материала, его усыханию, потере вязкости и вытеканию из зоны контакта. В то же время, внешние условия эксплуатации (особенно в климатических зонах России и стран СНГ) предполагают работу при низких температурах окружающей среды, что требует от смазки сохранения текучести и прокачиваемости при запуске оборудования.
Четвертый аспект — наличие влаги и агрессивных химических сред. Процесс агломерации часто сопровождается использованием воды для охлаждения или грануляции, а также образованием конденсата. Вода вымывает традиционные смазки, вызывает коррозию металлических поверхностей и способствует гидролизу некоторых видов базовых масел. Кроме того, в зоне спекания могут присутствовать химически активные соединения серы и других элементов, требующие от смазочного материала высокой химической стойкости.
Таким образом, смазка для тяжелонагруженного агломерационного оборудования не может быть универсальным продуктом «общего назначения». Она должна представлять собой сложную инженерную композицию, способную сохранять защитные свойства на границе раздела фаз «металл-металл» в условиях граничного и смешанного трения, противостоять вымыванию, окислению и абразивному износу. Выбор такого решения требует глубокого анализа конкретных условий эксплуатации каждого узла.
Критерии выбора смазочных материалов для узлов трения
При формировании стратегии смазывания агломерационных машин необходимо руководствоваться рядом технических критериев, определяющих эффективность работы трибосистемы. Эти параметры напрямую влияют на межремонтный интервал и надежность оборудования.
Тип базового масла и загустителя
Для открытых зубчатых передач и тихоходных узлов, подверженных высоким ударным нагрузкам, традиционно применяются смазки на минеральной основе с высокими индексами вязкости. Однако для узлов, работающих в условиях высоких температур и скоростей, все более востребованными становятся синтетические базовые масла (полиальфаолефины, полигликоли). Они обладают лучшей термоокислительной стабильностью и меньшим коэффициентом трения.
В пластичных смазках ключевую роль играет тип загустителя. Литиевые комплексы (Li-Complex) остаются стандартом для многих подшипниковых узлов благодаря хорошему балансу свойств: высокой температуре каплепадения, водостойкости и механической стабильности. Для экстремально высоких температур могут применяться загустители на основе комплексного алюминия или полимочевины. Последний тип отличается исключительной термостойкостью и отсутствием точки каплепадения, что предотвращает вытекание смазки при перегреве узла.
Противоизносные и противозадирные присадки (EP/AW)
Наличие эффективного пакета противоизносных (AW) и противозадирных (EP) присадок является обязательным требованием для смазок агломерационного оборудования. В условиях высоких контактных давлений масляная пленка разрывается, и металлический контакт происходит через микровыступы поверхностей. EP-присадки (часто на основе соединений серы, фосфора или дисульфида молибдена) вступают в химическую реакцию с металлом, образуя прочную защитную пленку, предотвращающую схватывание и задир поверхностей.
Особое внимание следует уделять содержанию твердых смазочных добавок, таких как дисульфид молибдена (MoS2) или графит. Эти компоненты работают как независимый смазывающий слой, обеспечивая защиту даже в случае полного выдавливания масляной основы из зоны контакта. Это критически важно для шарнирных соединений, пальцев и открытых зубчатых зацеплений.
Адгезия и водостойкость
Учитывая наличие водяного охлаждения и атмосферных осадков, смазка должна обладать высокой адгезией к металлическим поверхностям и выраженной водостойкостью. Способность смазки не вымываться водой и не эмульгироваться с ней сохраняет защитный слой на деталях. Для открытых передач часто используются смазки с повышенными адгезионными свойствами, иногда называемые «липкими», которые дополнительно защищают поверхности от попадания абразивной пыли, создавая барьерный эффект.
Термостабильность и сопротивление окислению
Вблизи зоны спекания температуры могут достигать значений, при которых обычные минеральные масла быстро окисляются, образуя лаковые отложения и шламы. Эти отложения забивают каналы подачи смазки и нарушают теплоотвод от подшипника. Смазочные материалы для таких зон должны иметь высокую температуру вспышки и низкую летучесть, чтобы минимизировать потери массы и сохранение реологических свойств в течение длительного времени.
Классификация точек смазки и рекомендуемые типы продуктов
Агломерационная машина состоит из множества разнотипных узлов, каждый из которых требует индивидуального подхода к смазыванию. Универсализация возможна лишь в ограниченных пределах, и попытка применить один продукт ко всем точкам обычно приводит к компромиссу в надежности.
| Узел оборудования | Характер нагрузки | Рекомендуемый тип смазки | Ключевые требования |
|---|---|---|---|
| Подшипники ходовых колес тележек | Высокая радиальная нагрузка, удары, загрязнение пылью, нагрев от агломерата | Пластичная смазка на литиевом комплексе или полимочевине с EP-присадками | Термостойкость, водостойкость, защита от абразивов, высокая несущая способность |
| Открытые зубчатые передачи (привод) | Граничное трение, высокие контактные давления, возможная вибрация | Редукторное масло с высоким индексом вязкости или пластичная смазка для открытых передач | Противозадирные свойства (EP), адгезия, защита от износа, шумопоглощение |
| Шарнирные соединения и пальцы | Маятниковые движения, выдавливание смазки, коррозия | Пластичная смазка с содержанием MoS2 или графита | Проникающая способность, антикоррозионная защита, работа в режиме граничного трения |
| Направляющие ролики и поддерживающие конструкции | Средняя нагрузка, возможный перегрев, доступность для обслуживания | Универсальная многоцелевая смазка или специализированное масло | Длительный интервал смазывания, устойчивость к окислению |
Для гидравлических систем, управляющих заслонками или вспомогательными механизмами, требуются высококачественные гидравлические масла с антиокислительными и противопенными свойствами. В случаях, когда существует риск возгорания (близость к горячим участкам), применение находят антигорючие гидравлические жидкости, обеспечивающие повышенный уровень пожарной безопасности.
Проблемы совместимости и переход на новые смазочные материалы
Одной из распространенных ошибок при оптимизации смазочного хозяйства является игнорирование вопроса совместимости старых и новых продуктов. Смешивание пластичных смазок с разными типами загустителей (например, литиевой и кальциевой) может привести к резкому изменению консистенции смеси — она может стать либо слишком жидкой и вытечь из узла, либо затвердеть и заблокировать подачу смазки. Аналогичные проблемы возникают при смешивании минеральных и синтетических базовых масел, если они не имеют полной химической совместимости.
Переход на новый тип смазки должен осуществляться поэтапно. Идеальная практика предполагает полную очистку узла от старого смазочного материала перед внесением нового. Если полная очистка невозможна (например, в закрытых подшипниках качения), необходимо проводить постепенное замещение: вносить новую смазку через определенные интервалы работы оборудования, пока старый продукт не будет полностью вытеснен. При этом необходимо контролировать температуру подшипника и отсутствие необычных шумов, так как процесс смешения может временно ухудшить трибологические характеристики.
Компании, такие как ООО «Шанхай Ханьбо Промышленность», акцентируют внимание на важности технического аудита перед заменой смазочных материалов. Специалисты проводят анализ текущих условий эксплуатации, типов установленных уплотнений и совместимости материалов. Такой подход позволяет избежать конфликтов между компонентами смазки и материалами уплотнений (например, набухание резины при использовании определенных синтетических масел), что часто становится причиной преждевременных отказов.
Роль поставщика: от продукта к техническому партнерству
В современном B2B-секторе выбор поставщика смазочных материалов выходит за рамки простого сравнения цен за килограмм продукции. Для предприятий металлургической и горнодобывающей отрасли критически важна надежность поставок, стабильность качества и техническая поддержка. Рынок насыщен предложениями, однако не все поставщики способны обеспечить комплексный подход к решению трибологических задач.
Ключевым отличием надежного партнера является наличие собственной технической экспертизы и возможность адаптации продуктового портфеля под специфические нужды заказчика. Компания ООО «Шанхай Ханьбо Промышленность», базирующаяся в Шанхае и ориентированная на рынки СНГ и Евразийского экономического союза, позиционирует себя именно как технический партнер, а не просто дистрибьютор. Опора на развитую китайскую химическую производственную цепочку позволяет компании формировать сбалансированный ассортимент, включающий как универсальные решения, так и специализированные продукты для экстремальных условий.
Важным аспектом деятельности является строгий контроль качества. Несмотря на то, что компания не располагает собственными производственными мощностями, она обеспечивает входной контроль каждой партии продукции и сотрудничает исключительно с проверенными производителями, соответствующими международным стандартам. Это гарантирует, что заявленные технические характеристики, такие как вязкость, температура каплепадения или содержание противозадирных присадок, будут соответствовать реальности в каждой поставленной таре.
Техническая команда компании обладает практическим опытом работы непосредственно на объектах заказчиков. Проводится анализ оборудования и технологических процессов, что позволяет предлагать персонализированные рекомендации. Например, для узлов, где ранее наблюдались частые отказы из-за вымывания смазки, могут быть предложены продукты с усиленной адгезией. Для высокотемпературных зон — составы на основе синтетических базовых масел и термостойких загустителей.
Ассортимент решений для промышленных задач
Портфель ООО «Шанхай Ханьбо Промышленность» включает широкий спектр продуктов, способных закрыть потребности различных участков промышленного предприятия. Хотя фокус данной статьи сделан на агломерационном оборудовании, принципы подбора смазок едины для всего парка тяжелой техники.
- Пластичные смазки: В линейке представлены профессиональные пластичные смазки, включая монтажную смазку VASTLUB KC12, обеспечивающую работоспособность подшипников при широком диапазоне температур. Такие продукты могут эффективно применяться в узлах трения агломерационных машин, требующих надежной защиты от коррозии и износа при монтаже и эксплуатации.
- Индустриальные и редукторные масла: Для смазывания закрытых редукторов и циркуляционных систем предлагаются индустриальные масла серий Vastlub S17LV, Vastlub S15HV и Vastlub S40. Эти продукты разработаны для обеспечения стабильной масляной пленки и защиты от окисления в длительных циклах работы.
- Специализированные жидкости и присадки: Для сложных технологических процессов, таких как холодная прокатка, предусмотрено масло для масляной плёнки подшипников VASTLUB ST-OAF 220320. Также в портфеле присутствуют высокоэффективные противозадирные присадки и специализированные пакеты, такие как VASTLUB 516 для полностью синтетических жидкостей (с функцией предотвращения выщелачивания кобальта) и VASTLUB 508 для полусинтетических жидкостей. Наличие таких компонентов позволяет гибко корректировать свойства базовых масел под конкретные задачи.
- Универсальные решения: Для строительной техники и вспомогательного оборудования предлагается универсальное смазочное масло VASTLUB GR920, которое может использоваться для поддержания общего парка машин на предприятии.
Такой разнообразный ассортимент позволяет предприятию-заказчику консолидировать закупки у одного надежного поставщика, получая при этом продукты, адаптированные под конкретные узлы оборудования, а не усредненные компромиссные решения.
Экономическая эффективность и управление ресурсом оборудования
Внедрение правильно подобранных смазочных материалов напрямую влияет на экономические показатели предприятия. Снижение частоты отказов подшипников и зубчатых передач уменьшает затраты на запасные части и ремонтные работы. Увеличение межсервисных интервалов снижает расход смазочных материалов и трудозатраты персонала на обслуживание.
Однако расчет экономической эффективности должен учитывать не только стоимость самого продукта, но и общую стоимость владения (TCO). Дешевая смазка, требующая частой замены и приводящая к преждевременному износу дорогостоящих узлов, в итоге обходится значительно дороже качественного специализированного продукта с удлиненным сроком службы.
Комплексный подход, предлагаемый техническими партнерами, включает в себя не только поставку продукции, но и консалтинговую поддержку. Анализ текущего состояния смазочного хозяйства, выявление «узких мест» и разработка регламентов смазывания позволяют перевести обслуживание оборудования из режима реагирования на аварии в режим планово-предупредительного обслуживания. Это способствует повышению общей надежности производства и снижению эксплуатационных затрат.
Сервис, строящийся на принципе «технологии движут сервисом, качество завоевывает доверие», позволяет клиентам ООО «Шанхай Ханьбо Промышленность» получать не просто товар, а готовое решение проблемы износа. Гарантируя стабильность поставок и полную документальную поддержку, компания помогает промышленным предприятиям поддерживать бесперебойную работу даже в самых сложных условиях эксплуатации.
Практические рекомендации по организации процесса смазывания
Даже самый качественный смазочный материал не сможет проявить свои свойства, если нарушена технология его внесения. Для агломерационного оборудования, работающего в тяжелых условиях, соблюдение процедур смазывания имеет критическое значение.
- Подготовка поверхности: Перед нанесением новой порции пластичной смазки необходимо очистить пресс-масленку и поверхность вокруг нее от грязи и старой смазки. Попадание абразивной пыли внутрь узла при закачке смазки сведет на нет все преимущества противозадирных присадок.
- Дозировка: Пересмазывание подшипников так же опасно, как и недосмазывание. Избыток смазки в закрытом подшипнике приводит к ее перегреву из-за внутреннего трения и может вызвать выдавливание уплотнений. Необходимо строго соблюдать нормы расхода, указанные в технической документации или рекомендованные техническим специалистом поставщика.
- Контроль состояния: Регулярный визуальный осмотр узлов на предмет утечек, изменения цвета смазки (потемнение свидетельствует о перегреве или окислении) и наличия посторонних частиц позволяет своевременно выявлять начинающиеся дефекты.
- Хранение смазочных материалов: Смазки должны храниться в закрытом помещении, в оригинальной таре, при температуре, исключающей их расслоение или замерзание. Попадание влаги или пыли в открытые ведра или бочки недопустимо.
Соблюдение этих простых, но важных правил в сочетании с использованием качественных продуктов от проверенных поставщиков, таких как ООО «Шанхай Ханьбо Промышленность», обеспечивает максимальный ресурс агломерационного оборудования и стабильность производственного процесса.
Заключение
Выбор смазки для тяжелонагруженного агломерационного оборудования — это сложная инженерная задача, требующая учета множества факторов: от характера нагрузок и температурных режимов до химического состава окружающей среды. Не существует единственного «лучшего» продукта для всех случаев; эффективность определяется соответствием характеристик смазки конкретным условиям эксплуатации узла.
Успешная стратегия смазывания базируется на трех столпах: точной диагностике условий работы, выборе продуктов с подтвержденными характеристиками (термостойкость, EP-свойства, адгезия) и партнерстве с поставщиком, способным обеспечить не только поставки, но и техническую экспертизу. Компании, инвестирующие в качественный трибологический сервис и использующие специализированные решения, получают существенное конкурентное преимущество за счет снижения простоев и увеличения срока службы дорогостоящего оборудования.
Для получения персональных рекомендаций по подбору смазочных материалов для вашего оборудования, проведения аудита текущих решений или уточнения технических характеристик продуктов линейки VASTLUB, рекомендуется обратиться к техническим специалистам поставщика. Индивидуальный подход и глубокое понимание технологических процессов позволяют найти оптимальное решение, балансирующее между надежностью и экономической эффективностью.