Пожалуйста, оставьте нам сообщение
В чем разница между маслом для холодной прокатки и маслом для горячей прокатки Комплексный анализ состава, свойств и применения
2026-09-09
В черной и цветной металлургии прокатное масло является важной промышленной смазочной средой, влияющей на эффективность прокатки, состояние оборудования и качество конечной продукции. По технологии и температуре обработки прокатные смазки делятся на масла для холодной и горячей прокатки.
Оба продукта снижают трение между металлом и валками, уменьшают износ и улучшают процесс прокатки. Однако из-за существенных различий температуры обработки, сопротивления деформации, скорости прокатки и требований к точности изделий масла для холодной и горячей прокатки сильно отличаются по базовому маслу, пакету присадок, смазочным, охлаждающим и моющим свойствам.
Для предприятий, подбирающих индустриальные смазочные материалы, понимание различий между этими маслами является основой стабильности прокатного процесса и повышения качества продукции.
I. Основные различия масел для холодной и горячей прокатки
Ключевое различие между холодной и горячей прокаткой — температура обработки металла.
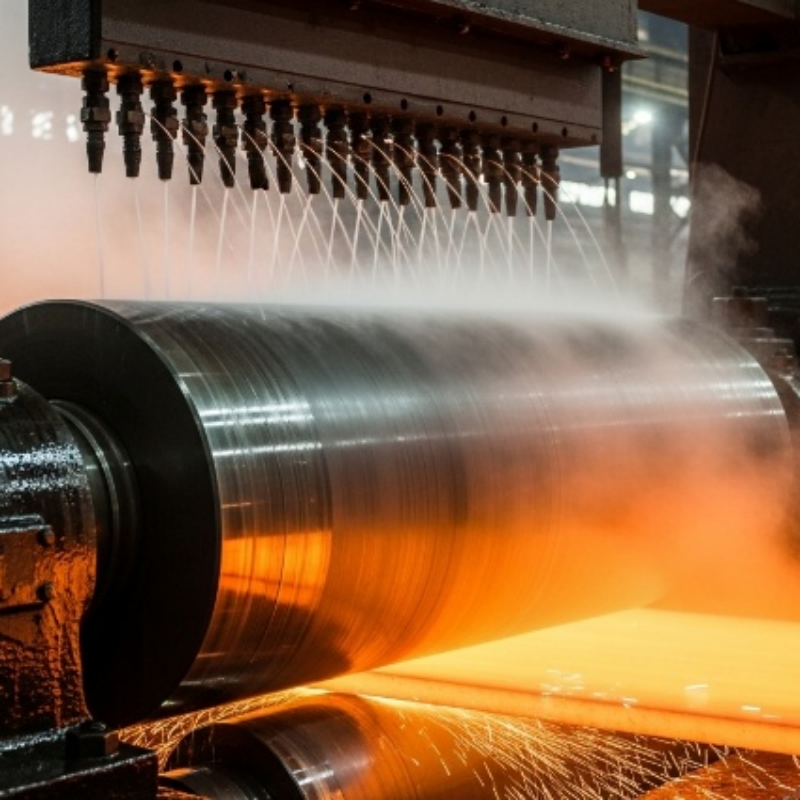
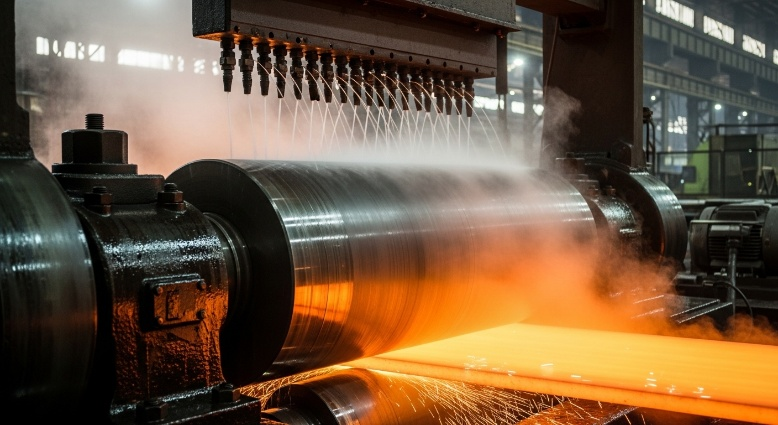
Горячая прокатка выполняется выше температуры рекристаллизации металла; сталь нагревают, после чего подают в прокатный стан для черновой и чистовой прокатки. При горячей прокатке сталь имеет очень высокую температуру, поэтому смазочная среда должна не только снижать трение и износ валков, но и обладать хорошей термической стабильностью, а вместе с охлаждающей средой контролировать температуру валков и полосы.
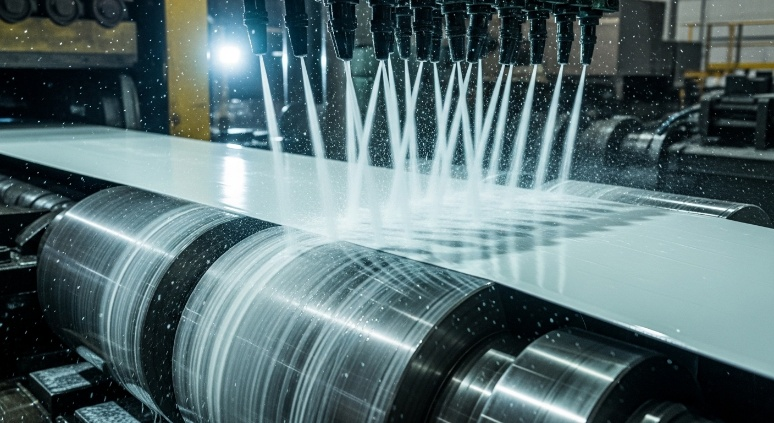
Холодная прокатка — пластическая деформация металла ниже температуры рекристаллизации, обычно выполняется после горячей прокатки. К холоднокатаной продукции предъявляются повышенные требования к точности размеров, качеству поверхности, форме и толщине полосы. Поэтому масло для холодной прокатки должно формировать стабильную смазочную пленку при высоком давлении, одновременно обеспечивать охлаждение, моющие свойства и совместимость с последующим отжигом.
| Параметр сравнения | Смазочная среда для горячей прокатки | Масло для холодной прокатки |
|---|---|---|
| Основной технологический процесс | Высокотемпературная горячая прокатка, черновая и чистовая прокатка | Холодная чистовая прокатка при комнатной или пониженной температуре |
| Условия эксплуатации | Высокая температура, большая нагрузка, сильная деформация | Высокое давление, высокая точность, скоростная прокатка |
| Ключевые требования | Термическая стабильность, смазка, охлаждение, окислительная стабильность | Смазка, охлаждение, противоизносные свойства, малые остатки |
| Особенности базового масла | Базовое масло или специальная смазочная система с хорошей термической стабильностью, подбирается по технологии | Обычно низковязкое глубокоочищенное базовое масло для хорошей текучести и малых остатков |
| Пакет присадок | Антиокислительные, противоизносные, противозадирные, пеногасительные и другие присадки по условиям процесса | Смазывающие агенты, противозадирные/противоизносные присадки, эмульгаторы, антикоррозионные, антиокислительные, моющие присадки и др. |
| Типичное применение | Прокатка заготовок, полос, толстых листов | Холоднокатаные стальные полосы, тонкие листы, алюминиевые и медные полосы, фольга |
| Приоритет качества продукции | Стабильность прокатки, ресурс валков, контроль температуры | Качество поверхности, форма полосы, точность толщины и свойства для последующей обработки |
Важно отметить, что на реальных промышленных линиях горячей прокатки не всегда используется классическое «масло для горячей прокатки». Некоторые линии применяют водяное охлаждение, прокатные смазки или водно-масляные смеси. Поэтому выбор продукта делается с учетом типа стана и технологических условий.
II. Различия состава масел для холодной и горячей прокатки
Единого стандартного рецепта для этих масел нет; состав корректируется с учетом металла, скорости прокатки, степени обжатия, конструкции оборудования и последующих технологических операций.
- Разное базовое масло Базовое масло — основная часть рецептуры прокатного масла. Для масла холодной прокатки приоритетны низкая вязкость, смазочные свойства, окислительная стабильность и малое количество остатков. На скоростных линиях холодной прокатки низкая вязкость помогает маслу быстро попадать в зону контакта валка и полосы, облегчает фильтрацию и контроль температуры.
Смазочная среда для горячей прокатки подбирается под экстремальные высокотемпературные условия с упором на термическую стабильность, устойчивость к окислению и смазочные свойства при высоких температурах.
Нельзя утверждать, что «масло горячей прокатки всегда более вязкое, а холодной — менее». Диапазон вязкости определяется оборудованием, материалом и параметрами процесса.
- Разные пакеты присадок Присадки определяют эксплуатационные свойства прокатного масла. В масло для холодной прокатки вводят по потребности:
- смазывающие агенты;
- противозадирные или противоизносные присадки;
- эмульгаторы;
- антиокислительные присадки;
- антикоррозионные присадки;
- пеногасители;
- моющие присадки;
- пассиваторы металлов и другие компоненты.
Смазывающие, противозадирные и противоизносные присадки формируют прочную смазочную пленку при высоком давлении, снижая трение и износ валков и полосы. Для стальной холоднокатаной полосы присадки должны учитывать последующий отжиг. Большие остатки масла или трудоудаляемые продукты термического разложения ухудшают качество поверхности, поэтому масла холодной прокатки должны иметь хорошую моющую способность при отжиге и малые остатки.
Смазочные системы для горячей прокатки ориентированы на стабильность при высоких температурах, окислительную устойчивость, противоизносные свойства и совместимость с охлаждением. Для отдельных условий подбирают пакеты присадок с специальными противозадирными и противоизносными свойствами.
III. Условия эксплуатации определяют приоритет свойств двух типов прокатных масел
- Горячая прокатка: основные задачи — высокая температура, охлаждение и износ оборудования При горячей прокатке нагретая заготовка поступает в прокатный стан; материал и валки испытывают большие тепловые и механические нагрузки. Смазочная система для горячей прокатки решает три ключевые задачи: Первое — термическая стабильность. Смазочная среда должна сохранять стабильность при высоких температурах, не терять свойства из-за окисления, испарения или термического разложения.
Второе — контроль трения и износа. Между валками и горячим металлом действуют значительные механические силы; грамотная смазка снижает трение и износ валков, повышает стабильность работы оборудования.
Третье — контроль температуры. При горячей прокатке валки и полосы интенсивно охлаждают водой. Смазочный продукт должен соответствовать системе охлаждения и не снижать эффективность охлаждения и стабильность прокатки.
- Холодная прокатка: основные задачи — высоконагруженная смазка, качество поверхности и контроль температуры При холодной прокатке металл после горячей прокатки дополнительно утончается, растет прочность и сопротивление деформации, давление прокатки высокое. При этом к геометрической точности и качеству поверхности предъявляются строгие требования.
Поэтому масло для холодной прокатки должно обладать:
- хорошими смазочными свойствами;
- противоизносными свойствами;
- противозадирными свойствами;
- охлаждающей способностью;
- стабильностью эмульсии;
- фильтруемостью;
- антикоррозионными свойствами;
- моющими свойствами.
В системах с эмульсией масло для холодной прокатки циркулирует в виде эмульсии. Подбор концентрации, температуры, расхода и фильтрации позволяет найти баланс между смазкой и охлаждением.
IV. Почему для масла холодной прокатки особое значение имеет «моющая способность при отжиге»?
Это одно из важнейших различий между маслами холодной прокатки и смазочными системами горячей прокатки.
Многие холоднокатаные стальные полосы после прокатки проходят отжиг, очистку, нанесение покрытия и другие операции. Если на поверхности полосы остается много масла, при последующей высокотемпературной обработке образуются трудноудаляемые отложения, которые портят поверхность.
Поэтому качественное масло для холодной прокатки должно не только хорошо смазывать во время прокатки, но и обеспечивать: малые остатки после прокатки, легкость очистки, отсутствие трудноудаляемых осадков при термообработке.
Это важное направление при разработке рецептуры масел холодной прокатки. Для высококачественной холоднокатаной стали, автомобильных и бытовых листов, прецизионных металлических полос моющие свойства масла напрямую влияют на качество конечного продукта.
V. Масла для холодной и горячей прокатки нельзя просто взаимозаменять
Разные условия эксплуатации означают, что различие между ними не сводится только к разной вязкости базового масла; по вязкости нельзя определить пригодность масла.
При использовании масла холодной прокатки в условиях горячей прокатки оно не выдержит высоких температур и окисления. А смазка для горячей прокатки не удовлетворит требованиям холодной прокатки по смазке, стабильности эмульсии, фильтруемости и моющей способности при отжиге.
При выборе учитывают комплексно:
- Материал проката: углеродистая сталь, нержавеющая сталь, алюминий, медь и другие сплавы;
- Температура прокатки: входная, выходная и рабочая температура валков;
- Скорость прокатки: высокоскоростная прокатка предъявляет повышенные требования к смазке и охлаждению;
- Степень обжатия и давление прокатки: влияют на несущую способность масляной пленки и противозадирные свойства;
- Способ смазки: чистое масло, масляный туман, эмульсия или другие методы;
- Тип оборудования: конструкция прокатного стана, система циркуляции и фильтрации;
- Последующие операции: необходимость отжига, очистки, нанесения покрытия;
- Требования к качеству: точность толщины, форма полосы, чистота поверхности.
VI. Как подобрать подходящее прокатное масло?
Предприятиям при выборе прокатного масла нельзя ориентироваться только на название продукта или вязкость базового масла. Главное — соответствие свойств масла конкретному производственному процессу.
Для линии горячей прокатки приоритетны термическая стабильность, устойчивость к окислению, смазочные и противоизносные свойства, совместимость с системой охлаждения. Для линии холодной прокатки важны смазочные свойства, стабильность эмульсии, охлаждающая способность, противоизносные, антикоррозионные и моющие свойства при отжиге.
Даже при одинаковом типе процесса для разных металлов и прокатных станов могут потребоваться разные рецептуры. Поэтому профессиональные поставщики индустриальных смазок комплексно анализируют параметры оборудования, тип материала, скорость прокатки, обжатие, температуру и последующие операции, после чего подбирают подходящий продукт и пакет присадок.
VII. Компания «Шанхай Ханьбо Индастри»: профессиональные решения по промышленной смазке для металлообработки
Компания «Шанхай Ханьбо Индастри» специализируется на индустриальных маслах и присадках к ним. Мы поставляем продукцию и техническую поддержку под требования разных производственных процессов по смазке, противоизносной, противозадирной, антиокислительной, антикоррозионной, моющей и охлаждающей функциям.
Для масел холодной и горячей прокатки и других смазочных материалов для металлообработки грамотная рецептура влияет на защиту оборудования, производительность, качество поверхности продукции и совокупные операционные затраты.
Если вы ищете индустриальные смазочные масла или присадки для прокатки стали, цветных металлов, полос и листов, подберите подходящее решение с учетом вашего оборудования и производственного процесса.
Компания «Шанхай Ханьбо Индастри» — специалист по индустриальным маслам и присадкам, поставляем профессиональные смазочные решения для промышленности.