Пожалуйста, оставьте нам сообщение
Высокотемпературная смазка для ковки: выбор производителя и поставщика
2026-09-21
- Технологические требования к смазочным материалам для процессов ковки
- Критерии выбора высокотемпературной смазки для кузнечного производства
- Роль поставщика в обеспечении качества и стабильности процесса
- ООО «Шанхай Ханьбо Промышленность»: экспертный подход к смазочным решениям
- Экономическая эффективность и оптимизация расходов на смазочные материалы
- Практические рекомендации по внедрению и контролю качества смазки
- Часто задаваемые вопросы при выборе поставщика высокотемпературных смазок
- Заключение: стратегический подход к снабжению
Технологические требования к смазочным материалам для процессов ковки
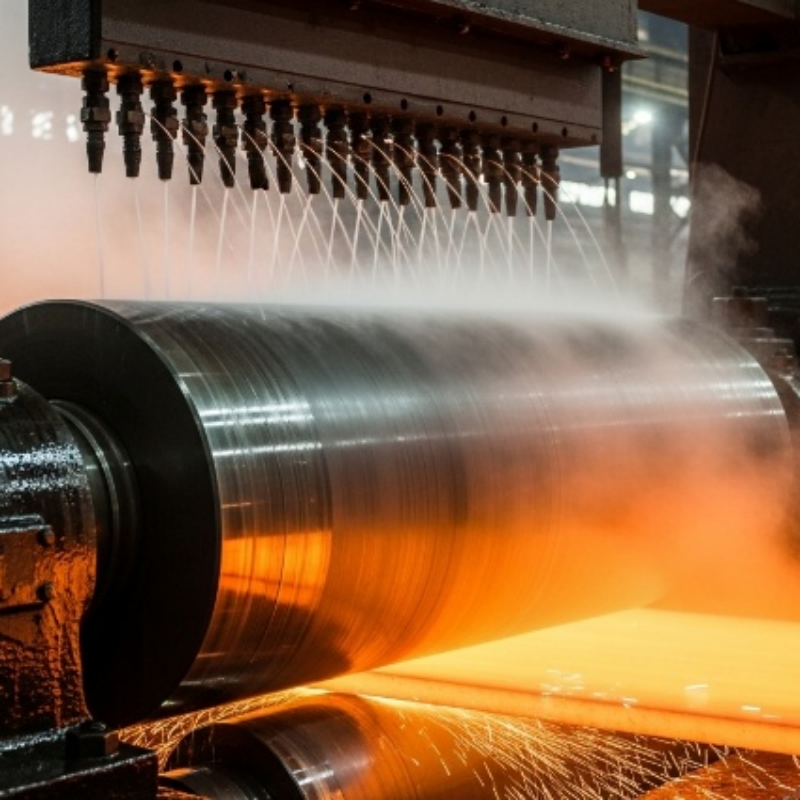
Процессы горячей и холодной ковки представляют собой одни из наиболее тяжелых условий эксплуатации для смазочных материалов. Основное назначение высокотемпературной смазки в данном контексте — не просто снижение трения, а комплексное решение ряда технологических задач, влияющих на качество конечного продукта и долговечность оборудования. При выборе решения необходимо понимать физику процесса деформации металла.
В условиях высоких температур и огромных давлений, возникающих при ударе молота или ходе пресса, смазка выполняет функцию разделительного барьера между инструментом (штампом, матрицей) и заготовкой. Если этот барьер нарушается, происходит схватывание металла, что приводит к браку детали, повреждению дорогостоящего штампа и простою производственной линии. Кроме того, смазка способствует равномерному течению металла в полости штампа, предотвращая образование складок, трещин и недоливов.
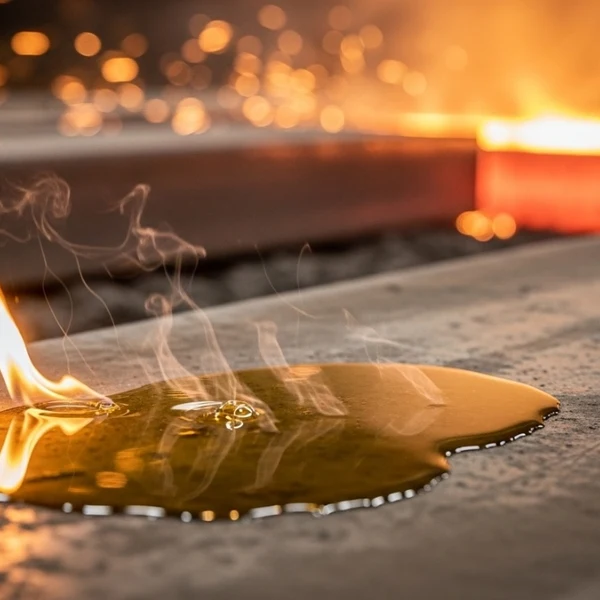
Ключевым аспектом является термическая стабильность. Обычные минеральные масла не способны выдерживать температуры горячей ковки, которые часто превышают 1000 °C. При таких показателях органическая основа быстро выгорает, оставляя после себя коксовые отложения, которые загрязняют инструмент и ухудшают теплоотвод. Поэтому для этих целей применяются специализированные составы, чаще всего на водной основе с добавлением твердых смазочных компонентов (например, графита) или синтетических полимеров, либо безграфитовые formulations, разработанные для конкретных сплавов.
Еще одной важной функцией является охлаждение инструмента. Циклический нагрев от контакта с раскаленной заготовкой вызывает термическую усталость металла штампа, приводящую к образованию сетки трещин (тепловых проверок). Правильно подобранная смазка, особенно на водной основе, обеспечивает контролируемое охлаждение поверхности инструмента в паузах между ударами, продлевая его ресурс. Однако баланс между смазыванием и охлаждением должен быть точным: чрезмерное охлаждение может привести к слишком быстрому остыванию заготовки, что увеличит усилие деформации и нагрузку на пресс.
Критерии выбора высокотемпературной смазки для кузнечного производства
Выбор оптимального смазочного материала требует анализа множества факторов, специфичных для конкретного предприятия. Универсального решения, подходящего для всех типов ковки, не существует. Инженеры и технологи должны оценивать следующие параметры:
Тип процесса ковки и оборудование
Метод деформации напрямую диктует требования к вязкости и методу нанесения. Для свободной ковки на гидравлических молотах требуются смазки, обеспечивающие мощную защитную пленку при ударных нагрузках. Для штамповки на кривошипных прессах важна скорость растекания и способность быстро формировать слой в узких зазорах. Горизонтально-ковочные машины (ГКМ) предъявляют особые требования к антипригарным свойствам, так как клещи и инструмент работают в непрерывном контакте с заготовкой.
Материал обрабатываемой заготовки
Различные металлы и сплавы по-разному взаимодействуют со смазкой. Углеродистые стали менее чувствительны к составу смазки, чем жаропрочные никелевые суперсплавы или титановые сплавы, используемые в аэрокосмической отрасли. Для титана, например, критически важно отсутствие хлоридов и других элементов, которые могут вызвать охрупчивание поверхности детали при высоких температурах. Нержавеющие стали требуют смазок, которые не оставляют трудносмываемых остатков, способных вызвать коррозию или дефекты поверхности после термообработки.
Температурный режим
Необходимо четко определять максимальную температуру заготовки и ожидаемую температуру инструмента. Смазка должна сохранять свои свойства в этом диапазоне. Если температура падает ниже точки испарения носителя (обычно воды) слишком медленно, это снижает производительность. Если же смазка выгорает мгновенно, защита исчезает до завершения деформации. Производители смазочных материалов указывают рабочие температурные диапазоны, которые должны соответствовать технологической карте вашего процесса.
Метод нанесения
Способ подачи смазки влияет на выбор ее консистенции и дисперсности. Распространены методы распыления (спрей), окунания, нанесения валиками или кистями. Для автоматизированных линий с роботизированным распылением требуется смазка с тщательно подобранным размером частиц твердого смазочного компонента, чтобы избежать засорения форсунок. Частицы графита или синтетических добавок должны быть достаточно мелкими для создания однородного слоя, но не настолько мелкими, чтобы они теряли свою несущую способность.
Экологические требования и условия труда
Современное производство сталкивается с жесткими экологическими нормами. Традиционные графитовые смазки, хотя и эффективны, создают загрязнение оборудования и рабочей зоны, а также могут представлять риск для дыхательной системы персонала. Безграфитовые смазки становятся все более востребованными, так как они обеспечивают чистоту деталей и инструмента, упрощают последующую очистку и соответствуют строгим стандартам охраны труда. Важно учитывать наличие систем вентиляции и очистки стоков на предприятии.
Роль поставщика в обеспечении качества и стабильности процесса
В B2B-секторе промышленной химии выбор поставщика часто важнее, чем выбор конкретного бренда. Стабильность качества, техническая поддержка и логистическая надежность являются критическими факторами, влияющими на бесперебойность производства. Поставщик выступает не просто как продавец товара, а как партнер, обеспечивающий технологическую безопасность предприятия.
Надежный поставщик высокотемпературных смазок должен обладать глубокой экспертизой в области трибологии и металлургии. Это позволяет ему не просто отгружать товар по заявке, но и проводить аудит существующих процессов на стороне заказчика. Анализ реальных условий эксплуатации, типа оборудования и возникающих проблем (например, преждевременный износ штампов или трудности с удалением облоя) позволяет предложить персонализированное решение, а не стандартный продукт «с полки».
Особое внимание следует уделять контролю качества продукции. Поскольку многие компании на рынке выступают дистрибьюторами или интеграторами, важно понимать, как осуществляется входной контроль товаров. Гарантирование соответствия каждой партии заявленным техническим характеристикам — это основа доверия. Сертификаты качества, паспорта безопасности и техническая документация должны предоставляться в полном объеме и на языке, понятном техническим специалистам заказчика.
Логистическая стабильность также играет ключевую роль. Перебои в поставках смазочных материалов могут привести к остановке всего кузнечного цеха. Поставщик, работающий на международных рынках, включая страны СНГ и Евразийского экономического союза, должен иметь отлаженные цепочки поставок, позволяющие соблюдать сроки доставки даже в условиях изменяющейся конъюнктуры рынка.
ООО «Шанхай Ханьбо Промышленность»: экспертный подход к смазочным решениям
ООО «Шанхай Ханьбо Промышленность» позиционирует себя как специализированное предприятие, базирующееся в Шанхае (Китай) и ориентированное на международные рынки. Компания действует в сфере торговли высокотехнологичными смазочными материалами и предоставления технического сервиса, объединяя глубокие знания в области трибологии с практической экспертизой в подборе решений для сложных эксплуатационных условий.
Основой бизнес-модели компании является строгий отбор производителей и формирование сбалансированного продуктового портфеля, опирающегося на развитую китайскую химическую производственную цепочку. ООО «Шанхай Ханьбо Промышленность» не располагает собственными производственными мощностями, однако это компенсируется жестким контролем качества на всех этапах поставки. Каждый продукт проходит входной контроль и сертифицируется в соответствии с заявленными техническими характеристиками. Ассортимент формируется исключительно через партнерство с проверенными производителями, соответствующими международным стандартам качества и безопасности.
Компания предлагает широкий спектр специализированных смазочных материалов и присадочных композиций, разработанных для решения узкопрофильных задач. В портфеле представлены высокоэффективные противозадирные присадки, универсальные многоцелевые масла и продукты для экстремальных условий эксплуатации. Среди ключевых позиций можно выделить:
- VASTLUB MG-76 — жидкость для шлифования прокатных валков;
- VASTLUB GR920 — универсальное смазочное масло для строительной техники;
- VASTLUB KC12 — монтажная смазка, обеспечивающая работоспособность подшипников при широком диапазоне температур;
- VASTLUB ST-OAF 220320 — масло для масляной плёнки подшипников, предназначенное для станов холодной прокатки;
- Специализированные присадочные пакеты: VASTLUB 516 (для полностью синтетических жидкостей с функцией предотвращения выщелачивания кобальта), VASTLUB 508 (для полусинтетических жидкостей с высоким содержанием масла) и VASTLUB 102 (для компрессорных масел).
Дополняют линейку индустриальные масла Vastlub S17LV, Vastlub S15HV и Vastlub S40, а также антигорючие гидравлические масла и профессиональные пластичные смазки. Такой разнообразный портфель позволяет компании закрывать потребности различных промышленных секторов, включая металлургию, машиностроение, энергетику и горнодобывающую отрасль.
Техническая команда ООО «Шанхай Ханьбо Промышленность» обладает практическим опытом работы непосредственно на объектах заказчиков. Специалисты проводят анализ оборудования, технологических процессов и реальных условий эксплуатации, что позволяет предлагать персонализированные рекомендации по замене или оптимизации смазочных материалов. Компания выступает не просто поставщиком, а техническим партнёром, чья ценность заключается в комплексном подходе: от диагностики текущих решений до внедрения адаптированных смазочных систем.
Сервис строится на принципе «технологии движут сервисом, качество завоевывает доверие». Видение компании — стать признанным экспертом в области смазочных решений, способствующим повышению надёжности оборудования, снижению эксплуатационных затрат и продлению ресурса техники. Рынок деятельности охватывает страны СНГ и Евразийского экономического союза, где компания демонстрирует свою эффективность как надежный партнер для промышленных предприятий.
Экономическая эффективность и оптимизация расходов на смазочные материалы
При закупке высокотемпературной смазки для ковки многие покупатели совершают ошибку, фокусируясь исключительно на цене за килограмм или литр продукта. Однако реальная стоимость владения (TCO — Total Cost of Ownership) складывается из множества скрытых факторов. Правильный выбор смазки может существенно снизить общие затраты производства, даже если начальная цена материала выше, чем у аналогов.
Увеличение стойкости инструмента
Штампы и матрицы для ковки являются дорогостоящим инструментом. Их замена или ремонт требуют значительных финансовых вложений и времени. Качественная смазка, обеспечивающая эффективное разделение поверхностей и охлаждение, может увеличить срок службы инструмента в несколько раз. Экономия на замене штаммов часто многократно превышает разницу в стоимости смазочных материалов.
Снижение процента брака
Дефекты поверхности, недоливы, трещины и складки приводят к выбраковке деталей. В серийном производстве даже небольшой процент брака означает потерю сырья, энергии и машинного времени. Использование стабильной высокотемпературной смазки минимизирует риски возникновения таких дефектов, повышая общий выход годной продукции.
Сокращение простоев и затрат на обслуживание
Смазки, которые легко наносятся и не образуют стойких нагаров, уменьшают время, необходимое на очистку инструмента между циклами или сменами. Чистый инструмент легче контролировать, а процесс нанесения смазки становится более предсказуемым. Кроме того, отсутствие загрязнений снижает нагрузку на системы вентиляции и очистки, уменьшая затраты на их обслуживание и утилизацию отходов.
Энергоэффективность
Снижение коэффициента трения между заготовкой и инструментом уменьшает усилие, необходимое для деформации металла. Это приводит к снижению энергопотребления прессового оборудования. Хотя этот эффект может казаться незначительным для одного удара, в масштабах тысяч циклов в сутки экономия электроэнергии становится ощутимой статьей бюджета.
Практические рекомендации по внедрению и контролю качества смазки
Даже самый качественный смазочный материал не будет работать эффективно, если нарушена технология его применения. Для обеспечения стабильного результата необходимо внедрить систему контроля параметров смазки на производстве.
Подготовка поверхности инструмента
Перед нанесением смазки поверхность штампа должна быть чистой и свободной от остатков предыдущих партий, оксидов и загрязнений. Накопление слоев старой смазки и окалины ухудшает теплоотвод и может привести к неравномерному заполнению полости штампа. Регулярная механическая или химическая очистка инструмента является обязательным этапом процесса.
Контроль концентрации и расхода
Для смазок на водной основе критически важно поддерживать правильную концентрацию рабочего раствора. Слишком низкая концентрация приведет к недостаточной смазке и перегреву, слишком высокая — к избыточному расходу материала, загрязнению и проблемам с удалением остатков. Рекомендуется использовать рефрактометры или другие методы контроля плотности регулярно, в течение каждой смены. Автоматизированные системы смешивания и дозирования помогают поддерживать стабильность параметров.
Параметры распыления
Давление воздуха, размер капли и угол распыления влияют на равномерность покрытия. Крупные капли могут скатываться с вертикальных поверхностей, не обеспечивая защиты, а слишком мелкий туман может уноситься потоками воздуха, не достигая цели. Настройка форсунок должна проводиться с учетом геометрии инструмента и требований технологического процесса.
Мониторинг состояния смазки
Необходимо регулярно проверять смазочный материал на предмет загрязнения примесями, изменения цвета или запаха. В системах циркуляции или емкостях для хранения возможно размножение бактерий (для водных растворов), что приводит к порче смазки и появлению неприятного запаха. Использование биоцидов или регулярная замена раствора помогают избежать этой проблемы.
Часто задаваемые вопросы при выборе поставщика высокотемпературных смазок
При взаимодействии с поставщиками промышленных смазочных материалов у закупщиков и технологов часто возникает ряд вопросов. Ниже приведены ответы на наиболее распространенные из них, основанные на практике работы в отрасли.
Как проверить соответствие смазки заявленным характеристикам?
Надежный поставщик всегда предоставляет сертификаты качества (COA) на каждую партию продукции, где указаны ключевые физические и химические параметры. Кроме того, запросите технические паспорта безопасности (MSDS/SDS) и данные испытаний. Вы можете провести собственные сравнительные тесты на пилотном оборудствии, оценив расход материала, состояние инструмента после серии ударов и качество поверхности готовых деталей.
Возможна ли поставка небольших партий для тестирования?
Большинство профессиональных поставщиков понимают важность этапа тестирования и готовы предоставить образцы или небольшие партии для проведения заводских испытаний. Это позволяет оценить эффективность продукта в реальных условиях без риска закупки большого объема неподходящего материала. Условия предоставления образцов и минимальный объем заказа (MOQ) необходимо согласовывать индивидуально.
Какие документы необходимы для таможенного оформления и использования?
При импорте смазочных материалов необходим полный пакет документов, включая контракт, инвойс, упаковочный лист, сертификат происхождения и, при необходимости, разрешительные документы (например, свидетельства о государственной регистрации для определенных видов химической продукции). Поставщик, работающий на рынке СНГ, должен обеспечивать полную документальную поддержку и соблюдение сроков доставки, чтобы избежать задержек на таможне.
Предоставляет ли поставщик техническую поддержку на месте?
Это один из ключевых вопросов. Наличие технической команды, способной выехать на объект, провести аудит и дать рекомендации по настройке оборудования, является признаком высокого уровня сервиса. ООО «Шанхай Ханьбо Промышленность», например, включает в свои преимущества возможность выездного аудита оборудования и персонализированные рекомендации, что особенно ценно при переходе на новый тип смазки или решении сложных технологических проблем.
Заключение: стратегический подход к снабжению
Выбор высокотемпературной смазки для ковки и поставщика этого материала — это стратегическое решение, влияющее на эффективность всего производственного цикла. Не стоит рассматривать смазку как расходный материал, на котором можно бесконечно экономить. Напротив, инвестиции в качественные смазочные решения и партнерство с компетентным поставщиком окупаются за счет увеличения ресурса инструмента, снижения брака и повышения производительности.
Рынок предлагает множество вариантов, от традиционных графитовых составов до современных безграфитовых полимерных систем. Ключ к успеху лежит в тщательном анализе потребностей вашего производства, понимании специфики применяемых материалов и оборудования, а также в выборе партнера, способного обеспечить не только поставку продукта, но и техническую экспертизу. Компании, такие как ООО «Шанхай Ханьбо Промышленность», демонстрируют, что сочетание строгого контроля качества, широкого портфеля специализированных продуктов и глубокого технического сервиса создает надежную основу для долгосрочного сотрудничества и повышения конкурентоспособности промышленного предприятия.
При принятии решения о смене поставщика или типа смазки рекомендуется проводить поэтапное внедрение: начиная с лабораторных тестов и пробных партий, заканчивая полномасштабным использованием на одной из линий с мониторингом всех ключевых показателей эффективности. Такой взвешенный подход минимизирует риски и позволяет максимально раскрыть потенциал новых смазочных технологий.